

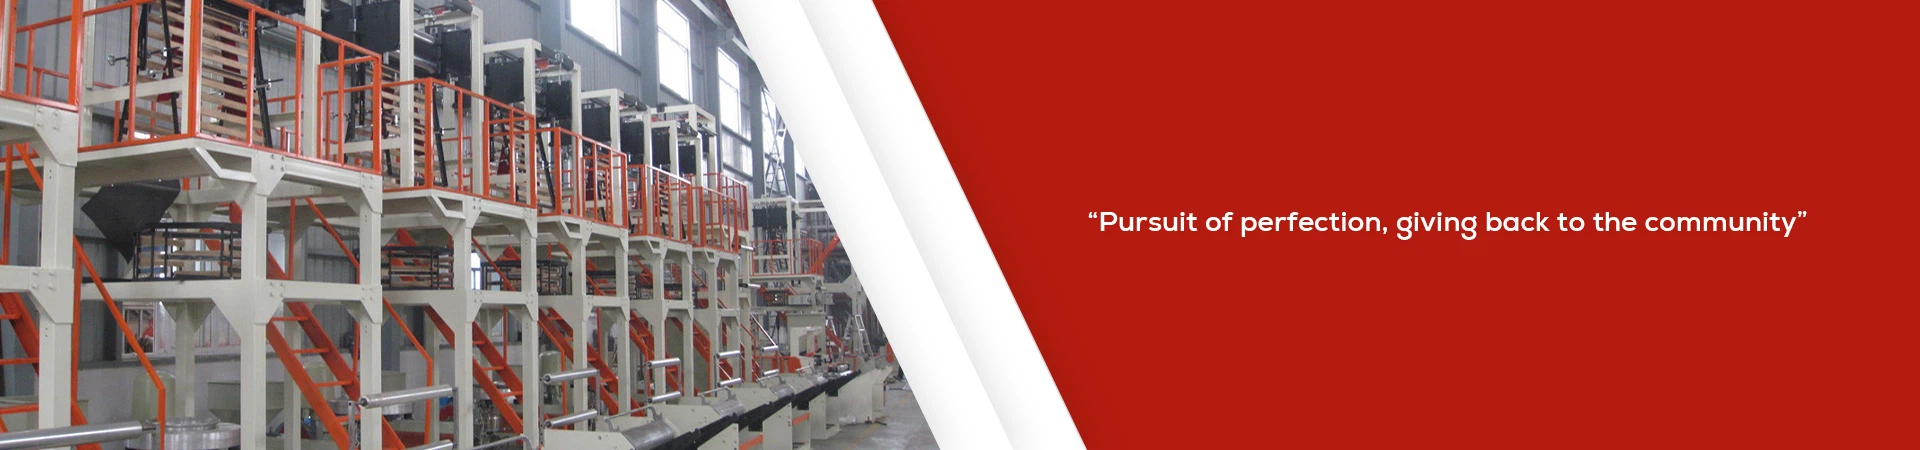
מכונת סרט מפוצץ PP ממירה פוליפרופילן היא ציוד הליבה של ייצור סרטי פלסטיק. הוא הופך חלקיקי פוליפרופילן (PP) לסרטים שקופים ומכניים ונמצא בשימוש נרחב באריזות מזון, חיפוי חקלאי וחומרים תעשייתיים. עקרון העבודה שלו משלב מדע חומר פולימרי, תרמודינמיקה, טכנולוגיית בקרה מכאנית מדויקת, תהליך הייצור כולל טיפול מקדים של חומרי גלם, שחול נמס, יצירת סרט מנופח, עיצוב קירור, סלילה וכו'. במאמר זה, מנגנון ההפעלה של מכונת סרט מנופח PP מנותח באופן שיטתי מארבעה היבטים ספציפיים של פרמטרים של תהליכי פעולה, בקרת ציוד וזרימת תהליכים:
מבנה הציוד: הפעולה הסינרגית של מכונות מדויקות
מבנה הליבה של מכונת סרט מפוצץ מסוג PP מורכב מחמישה מודולים: מערכת שחול, מערכת ראש מתכת, מערכת קירור, מערכת מתיחה ומערכת בקרה חשמלית. מודולים אלה מתאמים עבודה בדיוק כדי להשיג ייצור רציף.
1. מערכת שחול: כוח הליבה של התכת חומר
מערכת האקסטרוזיה מורכבת מבורג, צילינדר, מחמם ומנוע מניע. הבורג מאמץ תכנון של שלושה-שלבים (קטע הזנה, קטע דחיסה, קטע מדידה), עומק ההברגה יורד בהדרגה לאורך הכיוון הצירי, והפלסטיקה האחידה של חומר הגלם מושגת על ידי כוח גזירה ויחס דחיסה. בדגם אחד, למשל, לבורג יש קוטר של 20 מ"מ, יחס רוחב-גובה של 25:1, טווח מהירות של 0-95 סל"ד, ויכול לעבד שרפים תרמופלסטיים שונים כגון PP ו-PE. התופים עשויים מפלדה ניטרידית באיכות גבוהה-בעומק של 0.4-0.7 מ"מ וקשיות של 850 HV, התופים יעילים נגד קורוזיה ובלאי של נמס פלסטיק. המחמם משתמש בטכנולוגיית חימום מיקה של חמישה אזורים, עם בקרת טמפרטורה עצמאית של דיוק של ±1 מעלות בכל אזור, המבטיחה התכה הדרגתית של חומר הגלם בטווח הטמפרטורות של 190-230 מעלות.
מערכת 2. Die Head: ערוצי דיוק ליצירת סרטים
ראש התבנית הוא חלק מרכזי המשפיע על איכות הסרט. העיצוב של ראש המות קובע ישירות את היציבות והאחידות של בועת הסרט. ראש התבנית הסליל מייעל פרמטרים של זווית סליל, זווית חישול, פתח תבנית וכו', כך שההמסה בתוך ראש התבנית יוצרת תעלת זרימה טבעתית אחידה. לדוגמה, ראש תבנית משותף-שחול בן שלוש-שכבתי מאמץ מבנה מפריד, המחלק את ההיתוך לשכבות פנימיות, אמצעיות וחיצוניות. עם מערכת בקרת טמפרטורה עצמאית (220 מעלות בפנים, 210 מעלות באמצע ו-200 מעלות בשכבות החיצוניות), ניתן ליצור סרטים רב תכליתיים עם תכונות מחסום וקשיחות מחומרים שונים. קוטר התבנית הוא בדרך כלל בין 25 ל-80 מ"מ, יכול לייצר סרט ברוחב 2 2-מטר-.
3. מערכת קירור: חוליות מפתח בהגדרת השרשרת המולקולרית
מערכת הקירור משתמשת בשילוב של קירור אוויר ומים. טבעת האוויר יוצרת אוויר קר ב--5 מעלות באמצעות מאוורר רב כנפיים, אשר מקרר בתחילה את בועת הסרט ומוריד את טמפרטורת פני השטח מתחת ל-80 מעלות כדי למנוע הידבקות. מצנן המים מסדר מחדש את בועת הסרט על ידי זרימת מי קירור, ומבטיח שהגדילים המולקולריים יקפאו במהירות תחת מתח ליצירת מבנה גבישי יציב. קבוצה של שלוש קבוצות של מאווררים שימשו לביצוע קירור אוויר מאולץ על-סטטי עם טווח נפח אוויר של 0-50 מ"ק לדקה ודיוק בקרת טמפרטורת משטח גליל קירור מים + -0.5 מעלות, מה שמגדיל למעשה את השקיפות והברק של הסרט.
4. מערכת מתיחה וליפוף: מנגנון הביצוע המדויק של בקרת עובי
מערכת המתיחה מורכבת מלוחית שקע, גלילי מתיחה ובקרי מתח. לצלחת המתקפלת העשויה מפלדת אל חלד 304 יש טווח זווית מתכוונן של 60-120 מעלות כדי להבטיח מעבר חלק מבועת הסרט לגלגלות המתיחה. גלילי המתיחה משטחים מצופים כרום קשיחים בחספוס של Ra פחות או שווה ל-0.2 מיקרומטר כדי להפחית נזקי חיכוך. הפיתול מאמץ את השילוב של פיתול מרכזי ולילול מגע. מנוע המומנט משמש לשליטה על מתח הפיתול באמצעות PLC, ובקרת סובלנות העובי היא ±1.5%. לדוגמה, מכשיר עם מהירות רוח של עד 600 מ' לדקה וקוטר מתפתל של 800 מ"מ יכול לייצר סרט דק במיוחד של 8 מיקרון באופן רציף.
V. מערכת בקרת חשמל: רכזת ייצור חכמה
מערכת החשמל מאמצת בקר ניתן לתכנות PLC, המשלב פונקציות של בקרת טמפרטורה, ויסות מהירות, ניטור לחץ ואבחון תקלות. ממשק מסך המגע מציג פרמטרים כמו טמפרטורה, מהירות בורג, מהירות משיכה וכו' בזמן אמת ותומך בהחלפת מצבים אוטומטית/ידנית. מודול מדידת הטמפרטורה האוטומטית של צמד תרמי שולט בתנודות הטמפרטורה בטווח של ±1 מעלה כדי להבטיח יציבות ייצור. ממיר תדרים מייעל את צריכת האנרגיה על ידי התאמת כוח המנוע, חוסך 30% עד 70% יותר מחימום התנגדות מסורתי.
זרימת תהליך: מעבר מחלקיקים לסרטים
תהליך הייצור של מכונת סרט מפוצץ PP עוקב אחר הרצף ההגיוני של שחול היתך של חומרי גלם לפני טיפול ← ניפוח סרטים ← יציקת קירור ← סלילה מתיחה. כל שלב דורש בקרת טמפרטורה ומהירות קפדנית.
1. טיפול מקדים בחומרי גלם: נקודת המוצא של בקרת איכות
חומרי גלם חייבים לעמוד בתנאים הבאים:
- אחידות גודל החלקיקים: קוטר החלקיקים 2-5 מ"מ, הימנע מהתכה לא אחידה עקב חלקיקים גדולים מדי.
- תכולת לחות: פחות או שווה ל-0.5% למניעת הידרוליזה ופירוק.
- תכולת זיהומים: יש להסיר סתימות ברזל, חול וזיהומים אחרים דרך מסך מסנן 120 רשת כדי למנוע בלאי של הברגים.
שלבי הטיפול המקדים כוללים:
- הקרנה מלאכותית לגופים זרים.
- יבש במייבש ואקום ב-80 מעלות למשך 4 שעות.
- ספיחת זיהומי ברזל על ידי הפרדה מגנטית.
2. שחול נמס: סינרגיה בין תרמודינמיקה וראוולוגיה
חומר גלם נכנס למכבש דרך מערכת הזנת כוח הכבידה ועובר שלושה שלבים של שינוי עם סיבוב הבורג:
- אזור הובלה מוצק: חומר הגלם נדחס בקטע ההזנה ליצירת פקק מוצק.
- חגורת פלקט מתכת: קטע הדחיסה מקדם התכה על ידי גזירת חום וחימום חיצוני, עומק הבורג יורד ויחס הדחיסה מגיע ל-3:1.
- אזור ההומוגניות והשחול: קטע המדידה הופך את ההמסה להומוגנית נוספת בלחץ של 15-25 MPa כדי להבטיח פריקה אחידה של ראש התבנית.
מכשיר אחד משתמש בקרת טמפרטורה של חמישה-אזורים:
- אזור 1 (קטע האכלה): 190 מעלות (מניעת הידבקות של חומרי הזנה).
- אזור 2 (קטע דחיסה): 210 מעלות (מקדם התכה).
- אזור 3 (קטע מדידה): 230 מעלות (מחיקת אפקטי זיכרון).
- אזור 4 (קטע אוגן): 225 מעלות (כדי להפחית את איבוד החום).
- אזור 5 (מקטע ראש מת): 220 מעלות (לייצב פליטות).
3. יצירת סרט מפוצץ-: שליטה מדויקת של מתיחה דו-צירית
שחול ההיתוך מראש התבנית יוצר בועת סרט צינורי. אוויר דחוס מוזרק דרך פיית אוויר מרכזית בלחץ של 0.3-0.8 MPa, מנפח את בועת הסרט עד לקוטר המטרה (יחס-נשיפה BUR=2.5-4.0). לדוגמה, עבור הפקת סרט ברוחב 1.2 מטר, קוטר התבנית צריך להיות מוגדר ל-300 מ"מ (BUR=4.0). היציבות של בועת הסרט מווסתת על ידי מייצב בועות וניתן לכוון את הגובה בין 500 ל-1500 מ"מ כדי להתאים לדרישות עובי הסרט השונות.
4. קירור והתמצקות: הקפאה מהירה של שרשראות מולקולריות
תהליך הקירור מורכב משני שלבים:
שלב קירור האוויר: בועת הסרט מתקררת על ידי אוויר קר בטבעת האוויר וטמפרטורת פני השטח יורדת ל-80 מעלות, ויוצרת שכבת קריסטל ראשונית.
שלב קירור המים: בועת הממברנה באה במגע עם רולר קירור המים, והטמפרטורה יורדת עוד מתחת ל-40 מעלות, מקפיאה את השרשרת המולקולרית כדי למנוע התכווצות.
טמפרטורת פני השטח של רולר קירור מים נשלטת ב-25 מעלות על ידי בקרת PID, ויעילות הקירור משופרת ב-40%.
5. מתיחה וליפוף: ערובה אולטימטיבית לאחידות עובי
גלילי המתיחה מותחים את בועת הסרט במהירות של 300-600 מ' לדקה, ומד העובי המקוון (Betaray או אינפרא אדום) עוקב אחר תנודות העובי בזמן אמת. כאשר מזוהה סטיית עובי של יותר מ-1.5% ±, PLC מכוון אוטומטית את בורג כוונון ראש התבנית (0.01 מ"מ לכל צעד) לשליטה בלולאה סגורה. מתח הסלילה מווסת באופן דינמי על ידי מנוע המומנט כדי למנוע קמטים של הסרט או שבירה של מתיחה.
בקרת פרמטר מפתח: ההיגיון המרכזי של אופטימיזציה של איכות
המאפיינים של סרטי פוליפרופילן (למשל, שקיפות, חוזק מתיחה ואיטום תרמית) תלויים בשליטה סינרגטית של הפרמטרים הבאים:
1. בקרת טמפרטורה: אומנות האיזון התרמודינמי
טמפרטורת חבית: טמפרטורות גבוהות מדי מובילות לפירוק חומר (טמפרטורת פירוק PP > 300 מעלות) וטמפרטורה נמוכה מדי מובילה לפירוק נמס.
טמפרטורת ראש המות: חייבת להיות מעל נקודת התכה של 10-20 מעלות (נקודת התכה של PP: 165-175 מעלות) כדי להבטיח פריקה חלקה.
טמפרטורת קירור: טמפרטורת האוויר חייבת להיות נמוכה מטמפרטורת מעבר הזכוכית (T-g-10 מעלות עבור סודה קאוסטית PP) וטמפרטורת המים חייבת להיות נמוכה מטמפרטורת ההתגבשות (Tg-120 מעלות עבור סודה קאוסטית PP).
2. Blow-Ratio Up: מנוף המווסת ביצועים מכניים
BUR=קוטר בועות הסרט / קוטר התבנית של הסרט, המשפיע ישירות על סרט יחס המתיחה האורך (MD) והרוחבי (TD):
כאשר BUR=2.5, יחס המתיחה MD/TD הוא בערך 1: 1, והממברנה היא איזוטרופית.
כאשר BUR=4.0, יחס המתיחה MD/TD היה בערך 1:2 והעלייה בחוזק המתיחה של TD גדלה ב-30%.
3. מהירות משיכה: שיווי משקל דינמי של אחידות עובי
מהירות המתיחה (Vt) ומהירות האקסטרוזיה (Ve) חייבות להיות מסופקות:
V tNumbers=Ve×BUR×יחס מתיחה
לדוגמה, כאשר Ve=0.5 m/min, BUR=3.0 ויחס מתיחה=1.2, יש להגדיר את Vt ל-1.8 m/min.
4. נפח אוויר קירור: מיקרו ויסות של מסת פני השטח
כמות רוח מוגזמת תגרום לתנודת בועות של הסרט, בעוד שכמות רוח לא מספקת תוביל להידבקות של הסרט. מהפך משמש להתאמת מהירות המאוורר, טווח נפח הרוח 0-50 מ"ק לדקה מתכוונן, וחלוקת זרימת האוויר מותאמת על ידי שימוש במסיט טבעת אוויר.
מבוא מפרט תפעולי: ערובה כפולה לבטיחות ויעילות.
1. הכנה-מקדימה להפעלה
פיקוח סביבתי: ניקוי העומס סביב הציוד כדי להבטיח אוורור טוב.
בדיקה מכנית: חזקו ברגים בכל עמדה ובדקו את המתח של רצועת ההינע.
בדיקה חשמלית: בדוק את לחצן עצירת החירום כדי לוודא שהתנגדות הארקה נמוכה מ-4 Ω.
בדיקת חומר גלם: אשר שאין חומרים זרים במיכל וחומר הגלם יבש לחלוטין.
2. נוהל הפעלה
הפעילו את ספק הכוח הראשי וחממו מראש את הדלי לטמפרטורה מוגדרת (החזיקו למשך 20 דקות).
הפעל את הצ'ילר והגדר את טמפרטורת המים ל-25C.
הפעל את מנוע הברגים והפעל במהירות נמוכה (20 סל"ד) למשך 5 דקות.
פתח את טבעת האוויר והתאם את עוצמת הרוח ל-15 מ"ק לדקה.
משוך את בועת הסרט מהתבנית והגבר בהדרגה את המהירות לערך היעד.
התחל את מערכת הליפוף והתאם את המתח ל-50 N.
3. תהליך כיבוי
סגור את שער המיכל והסר את כל המרכיבים מהמיכל.
הורד את מהירות הבורג ל-0 וכבה את התנור.
כאשר הסרט מבעבע מתקרר, חתוך את האוויר הדחוס.
שטפו את שאריות ההמסה בתבנית ומרחו שמן חלודה.
כבה את ספק הכוח הראשי ותעד את נתוני הייצור.
4. תיקון
תחזוקה יומית: ניקוי משטח הציוד, בדיקת מפלס השמן.
תחזוקה שבועית: החלפת מסננים, שימון חלקי תיבת ההילוכים.
תחזוקה חודשית: כייל חיישן טמפרטורה ובדוק את החיווט.
תחזוקה שנתית: תיקון ברגים, החלפת חלקים בלויים.
V. מגמות טכנולוגיה: עתיד אינטליגנטי וירוק
נכון לעכשיו, מפוח PP מתפתח בכיוון הבא:
אינטליגנטי: משלב אלגוריתמי בינה מלאכותית לבקרה אדפטיבית, כגון ניטור-בזמן אמת של פגמי סרט והתאמת פרמטרים אוטומטית באמצעות ראיית מכונה.
הורקה: יעילות אנרגטית (יותר מ-50 ל-50% חיסכון בטכנולוגיית חימום אלקטרומגנטי, עם טיפול בגז פסולת תואם לסביבה (ספיחה של פחם פעיל + בעירה קטלטית).
רב-פונקציונליות: פיתוח של טכנולוגיית שחול-רב-שכבתית המשלבת פוליפרופילן עם חומרים כגון EVOH ו-PA לייצור סרטים בעלי מחסום גבוה.
מזעור: מפוחי דיאפרגמה קטנים בקנה מידה של-מעבדה (לדוגמה, מכונות בקוטר בורג של 15 מ"מ) תומכים בפיתוח חומרים חדשים ומאיצים איטרציה של מוצרים.
מַסְקָנָה:
מכונת סרט מפוצץ PP היא דוגמה טובה לעיבוד חומר פולימרי. עקרון העבודה שלו מגלם את המיזוג העמוק של תרמודינמיקה, ריאולוגיה ובקרת דיוק. בקרות קפדניות של טמפרטורה, מהירות ולחץ נדרשות בכל שלב, מהתכת חומרי גלם ועד סלילה של סרט, כדי להבטיח את איכות המוצר. עם חדירת הטכנולוגיה החכמה, עתידם של מפוחי הממברנה ישיגו אוטומציה והתאמה אישית גבוהים יותר, ויספקו תנופת ליבה לפיתוח בר-קיימא של תעשיית אריזות הפלסטיק.